所以,你決定踏入樹脂 3D 列印的世界。也許你曾在網路上看過那些細節驚人的微縮模型或複雜模型,心想:「我也想做出這樣的作品!」
但當你開始深入了解整個流程,很快就會發現樹脂 3D 列印並沒有想像中那麼簡單。SLA、MSLA、樹脂種類、固化、後處理等各種術語接踵而來,突然之間,光是搞懂該從哪裡開始,似乎就得先拿個學位才行。
好消息是:你不需要成為專家,也能獲得出色的成果。只要有正確的指引,即使是新手,也能順利上手樹脂 3D 列印,並從中獲得成就感。
這正是本指南要幫助你的地方。我們將帶你一步步了解所有需要知道的內容—從樹脂 3D 列印的基本原理,到如何根據需求挑選最適合的 3D 列印機,再到設定第一次列印,以及排除常見問題。
如果你已準備好透過樹脂列印,將自己的創意化為實體作品,那就開始吧!
什麼是樹脂 3D 列印?
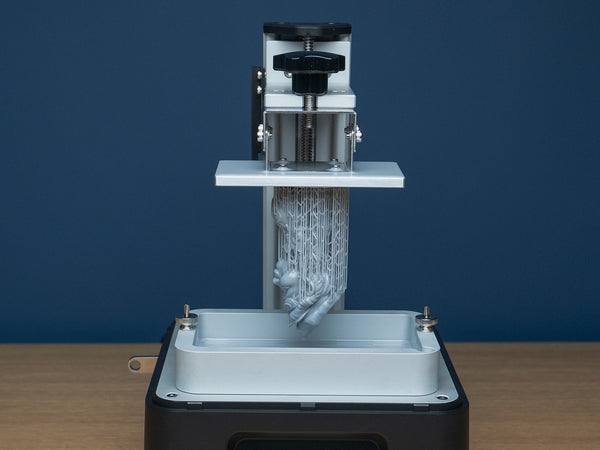
在深入了解樹脂 3D 列印的各項細節之前,我們先從基礎開始。樹脂 3D 列印也稱為 SLA(立體光固化成型)或 MSLA(遮罩式立體光固化成型),是一種積層製造技術,以能夠製作高細節、表面平滑的模型而聞名。
FDM(熔融沉積成型)3D 列印機是透過逐層擠出熔融線材來建立模型,而樹脂 3D 列印機則使用液態樹脂,並透過 UV 光源將其固化。
以下簡單說明整個流程的運作方式:
- 樹脂槽: 首先,樹脂槽中會裝有液態樹脂。這種樹脂屬於感光材料,受到 UV 光照射後便會硬化。
- UV 光源與 LCD 遮罩: 樹脂槽上方設有 LCD 螢幕,用來遮蔽 UV 光。螢幕會顯示模型每一層的圖案,讓 UV 光只穿過特定區域。受到照射的樹脂會硬化,形成模型的一層。
- 逐層列印: 每一層完成固化後,列印平台會稍微向上移動,接著重複相同流程。3D 列印機由下往上逐層建立模型,直到模型完整成形。
- 後處理: 列印完成後,模型會從樹脂槽中升起,但此時還不能直接使用。列印完成的模型表面仍覆有未固化樹脂,需要先清洗乾淨。清洗後,模型還必須再接受 UV 光固化,才能達到完整強度。
最終成果是什麼?你可以得到細節極為豐富、表面平滑,而且解析度是 FDM 3D 列印機難以達到的模型。因此,樹脂 3D 列印很適合用來製作複雜設計、高細節微縮模型,以及專業原型。
樹脂 3D 列印與 FDM 3D 列印的主要差異
如果你熟悉 FDM 列印,可能會想知道樹脂 3D 列印與它相比有什麼不同。雖然這兩種技術都屬於積層製造,但在幾個關鍵面向上有相當大的差異:
列印品質與解析度
樹脂 3D 列印最顯著的優勢之一,就是更出色的列印品質。樹脂 3D 列印機能呈現極為細緻的細節,層高最低可達 0.025 mm。
對於精度至關重要的應用來說,這點尤其重要,例如製作微縮模型、牙科模型或珠寶。相較之下,FDM 3D 列印機通常會產生較粗糙的表面,也較難達到如此精細的解析度,一般能提供的層高通常不低於 0.1 mm。
如果你想進一步了解如何提升 3D 列印作品的細節表現,一定要看看我們這篇必讀的提升 3D 列印品質文章。
列印速度與效率
雖然樹脂 3D 列印機可以一次固化整層樹脂,但這並不代表它一定比 FDM 3D 列印機更快。固化流程,加上每層之間列印平台升起所需的時間,都可能讓樹脂列印的整體速度較慢,尤其是在列印大型模型時。
不過,樹脂 3D 列印有一項優勢,就是能同時列印多個小型模型,而不會大幅增加列印時間;FDM 3D 列印機則不是如此。
如果你想了解加快列印流程的最佳技巧與設定,可以閱讀我們的加快 3D 列印速度文章。
後處理需求
這正是樹脂 3D 列印與 FDM 列印差異最明顯的地方。使用 FDM 列印時,列印完成後通常只需要將列印件從列印平台上取下,可能再修剪一些支撐,就可以使用了。另一方面,樹脂列印還需要進行幾個額外步驟:
- 清洗: 列印完成後,模型表面仍會覆有未固化樹脂,需要將其清洗乾淨,通常會使用異丙醇(IPA)。
- 固化: 即使清洗完成後,模型仍需要接受 UV 光照射,讓樹脂完全固化,並達到所需的機械性質。
- 移除支撐: 由於樹脂列印能呈現精細細節,因此通常需要移除更多支撐,而且這個過程需要格外小心。
我們的3D 列印支撐文章也是必讀內容,你可以從中了解使用、新增與移除支撐所需知道的一切。此外,我們完整的3D 列印機保養指南,對於發揮 3D 列印機效能並延長使用壽命也相當重要。
材料與成本考量
與 FDM 相比,樹脂列印通常需要較高的材料成本。樹脂本身比 FDM 3D 列印機使用的線材更昂貴,而且你還需要將其他耗材納入預算,例如清洗用的 IPA、安全防護用的丁腈手套,以及樹脂本身。此外,有些樹脂屬於特殊用途類型(例如柔韌樹脂、強韌樹脂或牙科樹脂),價格可能會更高。
安全考量與工作空間配置
安全是樹脂 3D 列印時的重要考量。樹脂具有毒性,如果接觸皮膚或吸入,都可能造成傷害。因此,務必在通風良好的區域操作、隨時戴上手套,並謹慎處理所有相關物品。樹脂列印也需要稍多一些空間,以及規劃完善的工作區域,才能保持環境整潔並將相關物品妥善集中管理。
如果想進一步了解兩者之間的細微差異,可以閱讀我們的樹脂與線材 3D 列印比較文章。
開始樹脂 3D 列印
所以,你已經決定踏入樹脂 3D 列印的世界。這是個不錯的選擇!不過,在開始列印之前,還有幾件事情需要先準備好。
挑選最適合新手的樹脂 3D 列印機
挑選最適合新手的樹脂 3D 列印機時,你會希望找到操作容易、穩定可靠,而且能製作高品質列印件的機型。Phrozen 提供了幾款很適合想順利入門的新手選擇:
- Phrozen Sonic Mini 8K:Sonic Mini 8K 在解析度方面表現相當出色,具備驚人的 22 µm(1152 ppi)解析度,因此非常適合列印高細節微縮模型、半身像與複雜設計。它配備 7.1” Mono LCD 螢幕與高穩定性的雙線性滑軌,可讓列印成果保持清晰且精準。對於希望從一開始就獲得專業品質成果的新手而言,Sonic Mini 8K 是非常出色的選擇。
- Phrozen Sonic Mini 4K:Sonic Mini 4K 是更符合預算的選擇,同時仍為新手提供令人印象深刻的功能。它具備 4K 解析度與 35µm XY 解析度,能呈現細緻且精準的列印成果。機身小巧、操作容易,也能搭配多種樹脂使用,對剛接觸樹脂 3D 列印的人而言是相當靈活的選擇。不論你要列印微縮模型、原型或裝飾品,Sonic Mini 4K 都能勝任。
- Phrozen Sonic Mighty 8K:如果你希望擁有更大的列印空間,又不想犧牲細節,Sonic Mighty 8K 值得考慮。它結合 Mini 8K 的高解析度與更大的列印區域,很適合製作較大型的專案。對於希望能彈性列印大型模型,同時又不想犧牲品質的新手而言,這款 3D 列印機是很不錯的選擇。
這些 3D 列印機各自具備不同功能,可對應不同需求,但都提供新手入門樹脂 3D 列印所需的可靠性與易用性。
必備配件
在開始列印之前,你還需要準備幾項必要工具與材料。以下這份清單可以幫助你開始準備:
- 樹脂: 這是樹脂 3D 列印的核心材料。市面上有不同種類的樹脂,包括標準、強韌、柔韌與水洗等類型。對新手而言,標準樹脂通常是最適合的起點。它容易操作,也能帶來出色的列印成果。
- 異丙醇(IPA): 列印件從 3D 列印機取下後,需要使用 IPA 清洗。在完全固化之前,樹脂具有黏性與毒性,因此需要用 IPA 將其清洗乾淨。建議使用 99% IPA,以獲得最佳效果,不過也有專為樹脂列印件設計的其他清潔液可以選擇。
- 丁腈手套: 樹脂可能刺激皮膚,因此每次接觸樹脂時都務必戴上手套。丁腈手套是最佳選擇,因為具有耐化學性,並能提供良好的防護。
- 安全防護裝備: 除了手套之外,也建議佩戴口罩,避免吸入氣體,並戴上護目鏡,防止液體飛濺到眼睛。
- 容器與濾網: 你需要準備容器,以便使用 IPA 清洗列印件,也需要濾網,將使用過的樹脂倒回瓶中時進行過濾。這樣可以去除其中的碎屑,讓樹脂保持乾淨,以供後續列印使用。
- UV 固化機: 清洗完成後,列印件需要在 UV 光下固化,才能完全硬化。專用 UV 固化機能帶來最佳效果;如果預算有限,也可以直接利用陽光進行固化。
如果想詳細了解所有需要準備的物品,可以參考我們的3D 列印工具文章。
工作空間配置
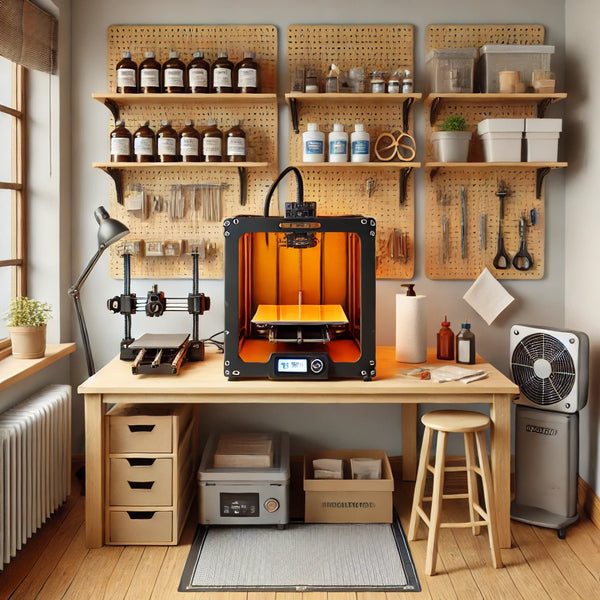
準備好 3D 列印機與配件後,接下來就要規劃工作空間。樹脂 3D 列印可能會弄髒環境,因此準備一個專用且容易清潔的區域非常重要。以下是幾個配置工作空間的建議:
- 通風: 確保工作空間保持良好通風。吸入樹脂產生的氣體可能有害,因此良好的空氣流通非常重要。使用排風扇或打開窗戶都是理想的方式。
- 整理: 保持工作空間整齊有序。你需要能方便拿取 3D 列印機、樹脂、清潔用品與安全防護裝備。可以考慮使用層架或洞洞板,將工具放在容易拿取的位置,同時避免佔用工作檯面。
- 防護: 樹脂可能會弄髒工作環境,因此可以在工作區鋪上矽膠墊或拋棄式紙張,以承接任何濺出或灑出的樹脂。另外,也建議隨手準備充足的紙巾或超細纖維布,以便清理。
- 安全: 規劃工作空間時,應盡量降低發生意外的風險。不使用樹脂時,請將樹脂瓶密封保存;將 IPA 存放在安全的位置;並確保固化機放在穩固的地方,避免被撞倒。
如果想全面了解安全列印的最佳做法,我們的3D 列印安全文章是必讀內容。
所有準備都完成後,就可以開始列印了!
第一次樹脂列印的逐步指南
好了,現在該實際動手操作了。接下來我們將一步步帶你完成第一次樹脂 3D 列印的設定與列印流程。
3D 列印機設定
- 調平列印平台: 進行任何樹脂 3D 列印時,第一步都是確認列印平台已完全調平。如果沒有調平,列印件就無法正確附著,最後可能導致列印失敗。大多數樹脂 3D 列印機都有簡單的調平流程。通常需要先鬆開列印平台上的螺絲,在 LCD 螢幕與列印平台之間放一張紙,再將平台降到 LCD 螢幕上,接著在紙張仍保有些微阻力的情況下鎖緊螺絲。這樣可以確保列印平台與螢幕完全平行。
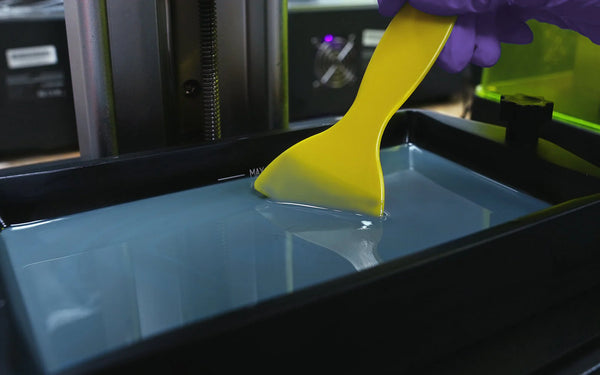
- 準備樹脂槽: 列印平台完成調平後,接下來要準備樹脂槽。請確認樹脂槽乾淨,沒有任何碎屑或先前列印留下的已固化樹脂。將樹脂倒入樹脂槽,但要注意不要倒得太滿—樹脂量應足以覆蓋槽底,但又不能多到列印平台下降時溢出。如果樹脂已經靜置一段時間,請輕輕攪拌,確保樹脂混合均勻。
模型切片
下一步是準備要列印的 3D 模型。這個流程需要使用切片軟體,將數位模型轉換成 3D 列印機能夠讀取的多個圖層。常見的樹脂列印切片軟體包括 Chitubox 和 Lychee Slicer。
- 匯入模型: 將 3D 模型(通常是 STL 格式)載入切片軟體。大多數切片軟體都有簡單的拖放介面,因此這個步驟並不複雜。
- 調整模型方向: 在列印平台上調整模型位置與角度,盡量減少所需支撐,並降低列印失敗的可能性。例如,將模型稍微傾斜,可以減少可能難以附著在列印平台上的平坦表面數量。
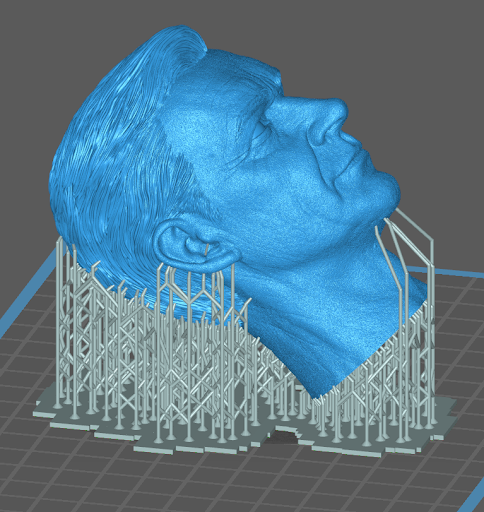
- 新增支撐: 支撐在樹脂列印中非常重要,因為它們能在列印過程中協助穩定模型。大多數切片軟體都有自動支撐功能,會自動在需要的位置產生支撐。不過,仍建議手動檢查支撐位置,確認模型所有懸空部位都有足夠的支撐。
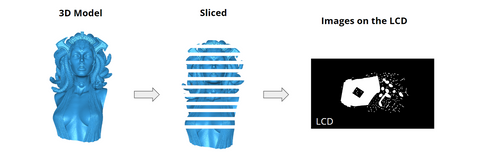
3D 模型必須切片成多個圖層
- 模型切片: 確認所有設定都沒問題後,即可將模型切片。這會把 3D 模型轉換成一系列 3D 列印機可以依序列印的圖層。依照 3D 列印機使用的儲存裝置,將切片完成的檔案儲存到 USB 隨身碟或 SD 卡。
你也可以查看我們整理的免費 3D 列印模型網站清單,其中完整收錄多個可下載高品質免費 STL 檔案的網站,適合用於你的 3D 列印專案。
此外,如果你想編輯檔案,也可以參考我們整理的 免費 STl 編輯器資源,相當實用。
列印
模型完成切片、3D 列印機也設定妥當後,就可以開始列印了!
- 傳輸檔案: 將 USB 隨身碟或 SD 卡插入 3D 列印機,然後從選單中選擇檔案。大多數樹脂 3D 列印機都配備直覺的操作介面,因此這個步驟很容易完成。
- 開始列印: 確認樹脂已倒入樹脂槽,且列印平台已調平後,即可開始列印。請留意前幾層的列印狀況,確認列印件是否正確附著。如果第一層沒有附著在列印平台上,請停止列印、重新調平列印平台,再重新嘗試。
- 監控列印狀況: 樹脂 3D 列印可能需要一段時間,因此建議定期查看列印狀況。大多數樹脂 3D 列印機都會顯示目前正在列印圖層的預覽,讓你能及早發現問題。
後處理
列印完成後,流程還沒有結束—樹脂列印還需要經過幾個後處理步驟,才能讓模型準備好展示。
- 清洗列印件: 列印完成後,模型表面仍會覆有未固化樹脂。若要將其去除,請把列印件浸入裝有 IPA 的容器中,並輕輕晃動,將樹脂清洗乾淨。你可能需要重複這個流程幾次,才能確保所有未固化樹脂都已去除。
- 固化列印件: 清洗完成後,列印件需要在 UV 光下固化,才能完全硬化。將模型放入 UV 固化機中;如果使用陽光固化,則將模型放到戶外數小時。固化時間會依你使用的樹脂種類而有所不同,但大多數列印件在固化機中需要約 2 到 10 分鐘。
- 移除支撐: 列印件固化後,就可以移除支撐。你可以使用剪鉗處理,而且通常在樹脂仍稍微具有柔韌性時會更容易移除。移除支撐時請小心操作,避免損壞模型,尤其是細節精細的部位。如果你想快速有效地移除支撐,又不希望在 3D 模型表面留下痕跡,Phrozen 的 Sonic Saber 這類工具是不可或缺的選擇。
常見問題與故障排除
即使準備得再完善,樹脂 3D 列印過程中仍可能出現問題。以下整理了一些常見狀況,以及相對應的處理方式:
列印件無法附著在列印平台上
對新手來說,最令人挫折的問題之一,就是列印件無法附著在列印平台上。這通常是因為列印平台沒有正確調平。若要解決這個問題,請確認列印平台與 LCD 螢幕完全平行。你也可以檢查首層曝光時間是否足夠—如果樹脂沒有充分固化,就無法正確附著。
圖層偏移或缺層
圖層偏移或缺層,可能會毀掉原本接近完美的列印成果。這類問題通常是因為支撐不足或列印設定不正確所造成。請重新檢查切片軟體中的支撐,並確認曝光時間設定正確。如果問題仍然存在,可以嘗試提高抬升速度,或降低層高。
樹脂中出現氣泡
樹脂中的氣泡可能會造成列印瑕疵。如果發現氣泡,開始列印前可以先讓樹脂在樹脂槽中靜置幾分鐘。也可以使用塑膠刮刀輕輕攪拌樹脂,幫助釋放其中的空氣。
列印失敗
如果列印進行到一半失敗,可能是因為樹脂中有碎屑,或切片設定出了問題。請清潔樹脂槽並過濾樹脂,去除其中的碎屑,接著重新檢查切片參數後再嘗試列印。
想進一步了解最常見的列印失敗狀況與解決方法,可以閱讀我們的樹脂列印失敗文章。開始列印前,這是一篇必讀內容。
推薦資源與社群支援
剛開始接觸樹脂 3D 列印可能會讓人有些不知所措,但你並不是孤軍奮戰。網路上有許多資源與社群,可以在學習過程中提供協助:
- 3D 列印論壇: 像是 Reddit 的 r/3Dprinting 以及 3DPrintBeginner 論壇等線上社群,都是非常實用的資源。你可以在這裡提問、分享自己的列印作品,並向更有經驗的使用者尋求建議。這些社群十分友善,也通常很樂意協助新手。
- YouTube 頻道: 如果你偏好透過視覺方式學習,YouTube 上有大量教學與評測內容。像是 3D Printing Pro、Uncle Jessy,以及 Maker’s Muse 等頻道,都提供逐步指南、3D 列印機評測與故障排除技巧。觀看這些影片可以幫助你更深入了解整個流程,並在學習過程中掌握一些實用技巧。
Udemy 等網站提供大量 3D 列印課程(圖片來源: Udemy)
- 製造商資源: 別忘了查看 3D 列印機製造商提供的相關資源。像 Phrozen 這類公司會提供詳細的使用手冊、樹脂參數與針對旗下 3D 列印機的故障排除指南。這些資源經常被忽略,但其實非常實用,尤其是在你剛開始接觸樹脂 3D 列印時。
結論
樹脂 3D 列印開啟了各種可能性,讓你在家中就能製作細節豐富、具專業品質的模型。雖然與 FDM 列印相比,樹脂 3D 列印的學習曲線較陡,但成果值得投入這些心力。
不過,如果你特別有興趣自行製作 3D 模型,學習曲線可能會更陡。你可以參考我們完整的建立 3D 列印用 3D 模型文章,其中詳細說明讓 3D 模型成形所需的每一個步驟。
只要選擇合適的 3D 列印機、備妥必要工具、規劃適當的工作空間,並按照本指南中的步驟操作,你就能逐步朝製作出色列印作品的目標前進。
請記住,每一位專家都曾經是新手。遇到挑戰時不要灰心—把它們當成學習與進步的機會。只要保持耐心並持續練習,很快你也能製作出值得自豪展示的列印作品。