.jpg)
你是否也遇過這種情況:剛把最新的樹脂列印件從列印平台上取下,卻發現整個列印結果一團糟?
可能是列印件沒有黏住、部分區域缺失,或是表面到處出現奇怪的線條和孔洞。
樹脂列印失敗確實令人挫折,尤其是你已經花了許多時間和心力,把設備設定調整到理想狀態之後。
但別擔心—你並不是唯一遇到這些問題的人,更重要的是,這篇指南正好能幫助你找出問題所在以及解決方法。
在本指南中,我們將介紹最常見的樹脂列印失敗類型,以及你可以如何避免這些問題。
把這些令人挫折的時刻轉化為學習機會,讓你重新列印出毫無瑕疵的模型。
1. 列印件無法附著在列印平台上
問題。 列印件完全無法附著在列印平台上,或是在列印途中脫落,導致樹脂列印失敗,樹脂槽裡也一片混亂。
問題原因與解決方法:
列印平台校正不佳。 如果列印平台沒有完全調平,幾乎一定會造成樹脂列印失敗。第一步是重新校正列印平台,確保整個表面保持水平。可以使用一張紙協助判斷平台與樹脂槽底部之間的距離,並確認所有零件都已牢固鎖緊。
曝光時間不足。 列印件的初始層需要較長的曝光時間,才能牢固附著在列印平台上。如果曝光不足,就可能造成列印件無法黏附。將最初幾層的曝光時間提高 10-20%,再確認是否有所改善。
樹脂溫度。 樹脂溫度過低時可能會變得較黏稠,流動性與附著效果也會變差。請讓樹脂保持在室溫,或考慮使用樹脂加熱器維持穩定的環境溫度。
列印平台髒污或過於光滑。 列印平台過於光滑,或殘留先前列印留下的污垢,也可能造成樹脂列印失敗。使用細目砂紙輕輕打磨列印平台有助於提升附著力,而且每次開始新的列印前,都應使用異丙醇徹底清潔平台。
2. 處理層間剝離問題
問題。 列印件看起來很不錯…直到你發現不同層之間開始裂開。這類樹脂列印失敗特別令人困擾,因為通常是在你以為一切進展順利時才出現。
問題原因與解決方法:
列印層曝光不足。 如果各層的曝光時間不足,層與層之間可能無法良好結合,進而造成剝離。試著增加一般列印層的曝光時間,以強化層間結合。
若想進一步了解列印層與其他參數,以及如何獲得成功且理想的列印結果,請參考我們介紹如何改善 3D 列印品質—的文章。想讓專案獲得最佳列印成果,這篇文章非常值得一讀。
底層過度固化。 底層曝光過久會使其過於僵硬,對其餘列印部分造成應力,進而產生層間剝離等樹脂列印失敗問題。如果懷疑是這個原因,請降低底層曝光時間,但要注意不要降得太多,否則可能造成附著問題。
抬升速度與等待時間。 有時問題並不在曝光,而是出在列印機的機械設定。如果抬升速度太快,或抬升前的等待時間太短,各層可能沒有足夠時間穩定並正確結合。降低抬升速度並增加等待時間,有助於減少層間剝離的機率。
樹脂槽或 FEP 膜髒污。 如果樹脂槽底部黏有已固化的樹脂,可能會干擾列印過程並造成列印層剝離。請定期檢查並清潔樹脂槽,也要查看 FEP 膜是否有刮痕或混濁情況,這些都可能影響列印品質。
3. 支撐失敗:列印途中模型坍塌
問題。 你設定的支撐看起來已經足夠,但列印進行到一半時,模型卻開始坍塌或出現部分缺失。這類樹脂列印失敗是相當常見的問題。
問題原因與解決方法:
支撐密度不足。 支撐失敗最常見的原因,就是支撐數量不足或支撐太細。請在切片軟體中提高支撐密度與厚度。尤其是較重或結構更複雜的列印件,可以考慮使用強度更高的支撐設定。
支撐位置不佳。 支撐需要配置在適當的位置,以承托懸空區域,並確保整個模型在列印過程中維持穩定。如果支撐位置不正確,或存在大面積沒有支撐的區域,就很容易造成樹脂列印失敗。請花一些時間手動調整支撐位置,尤其要加強需要額外穩定性的關鍵區域。
支撐設定不正確。 有時只需要進一步微調支撐設定。這可能包括調整支撐尖端尺寸,或改用不同類型的支撐(例如從樹狀支撐改為標準格狀支撐)。嘗試調整這些設定,可能會帶來明顯差異。
你也可以參考我們關於 3D 列印支撐—的文章,其中完整介紹何時需要使用、添加以及移除支撐。
4. 表面品質問題:表面粗糙或出現凹坑
問題。 你終於將列印件從列印平台上取下,結果表面卻不是平滑的,而是粗糙且佈滿凹坑。如果你的目標是列印高細節作品,這類樹脂列印問題尤其令人失望。
問題原因與解決方法:
過度固化。 如果曝光設定過高,樹脂可能會過度固化,使列印件表面呈現粗糙、顆粒狀的質感。試著稍微降低曝光時間,再確認表面品質是否有所改善。
此外,也要確保你的固化系統運作有效率,並已調整至適合的狀態,以取得最佳結果。 Phrozen 的 Cure Mega S 提供高水準的乾燥與固化能力,並內建內部照明,讓你能查看 3D 模型的固化狀態。
固化不足。 相反地,如果樹脂獲得的曝光不足,各層可能無法完全固化,導致表面凹凸不平。可以使用校正測試列印,找出適合的曝光設定。
樹脂受到污染。 灰塵、顆粒,甚至樹脂槽中殘留的固化樹脂碎屑,都可能造成列印件出現瑕疵。使用前務必過濾樹脂,並盡可能保持列印環境清潔,以避免這類樹脂列印失敗。
層間附著不佳。 如果各層之間無法充分結合,表面可能出現凹坑或「橘皮」效果。確保各層有適當的曝光,並調整抬升速度,有助於改善層間附著並獲得更平滑的表面。
5. 隨機孔洞與缺口:列印件部分區域缺失
問題。 列印件大致看起來正常,但卻隨機出現原本不該存在的孔洞或缺口。這類樹脂列印失敗尤其令人困擾,因為通常要等到列印完成後才會發現。
問題原因與解決方法:
曝光不足。 小型缺口或孔洞通常代表列印件的部分區域沒有獲得足夠的 UV 光,因此無法完全固化。稍微增加曝光時間,有助於確保列印件的所有區域都能正確固化。
壁厚不足。 如果模型壁厚太薄,可能無法正確列印,進而形成脆弱區域或孔洞。在切片軟體中增加壁厚,可以幫助避免這個問題。
樹脂中的氣泡:
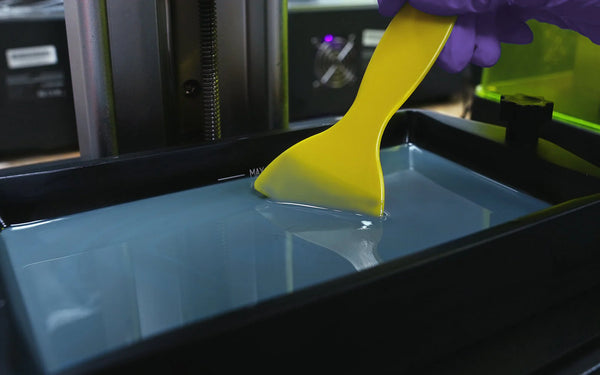
如果樹脂沒有充分混合,或樹脂槽中有空氣被困住,可能會形成微小氣泡,進而造成列印件出現孔洞。列印前務必充分攪拌樹脂,之後靜置幾分鐘,讓氣泡浮到表面並逸出。
中空零件缺少排液孔。 如果列印中空模型時沒有適當的排液孔,內部可能累積壓力並導致列印失敗。請確保在設計中加入排液孔,或調整模型擺放方向,盡量減少內部殘留的樹脂。
6. 列印件出現不必要的線條與瑕疵
問題: 你發現列印件上出現原本不該存在的奇怪線條、凸紋或其他瑕疵。這是樹脂列印失敗中常見的問題,可能由多種因素造成。
問題原因與解決方法:
Z 軸晃動或機械問題:
如果列印機的 Z 軸移動不順暢,列印件上可能會出現不必要的線條。請檢查是否有螺絲鬆動等機械問題,或潤滑 Z 軸螺桿,以確保移動順暢。
漏光。 如果除了 UV 光源之外,還有其他光線照射到樹脂槽,就可能使樹脂在非預期區域固化,進而產生線條或其他瑕疵。請確保列印機位於可控且黑暗的環境中,並確認上蓋已正確固定。
FEP 膜髒污或刮傷。 FEP 膜若有刮痕或髒污,也可能造成列印瑕疵。請定期檢查 FEP 膜,必要時進行更換,以維持列印品質。
列印設定不正確。 最後,請再次確認列印設定。有時如果層高設定太高,或曝光設定尚未最佳化,就可能出現線條。以不同設定執行幾次測試列印,有助於找出最適合你列印機的設定。
準備好解決樹脂列印問題了嗎?
處理樹脂列印機的問題確實很麻煩,但了解這些問題的根本原因,是持續成功列印的第一步。
無論你遇到的是樹脂列印失敗、表面粗糙,還是莫名出現的孔洞,總有解決方法—有時只是需要多一些調整與耐心。
如果問題仍未解決,不妨參考更深入的指南,例如我們的 3D 列印故障排除 文章,其中提供更多技巧與方法,協助你改善列印流程。
此外,如果你想確保 3D 列印機能長期正常運作,我們關於 3D 列印機保養 的文章也非常值得一讀。
請記得,每一次樹脂列印失敗都是學習與改善的機會。只要採取正確的方法,你很快就能再次列印出毫無瑕疵的作品。

