新推出且廣受好評的 Speed Plus Resin 進一步提升了列印速度。測試中,搭配 Sonic Mega 8K S,只需略多於 5 小時即可完成高 25 cm 的 3D 模型。如果你想快速取得成果,又不希望犧牲列印品質,Speed Plus Resin 是必備選擇。
我們都遇過這種情況—你有一個令人期待的新專案,按下「列印」,然後…就開始等待。等了又等。3D 列印有時真的會讓人覺得耗時很久,尤其是在列印大型或複雜的設計時。
但如果你知道如何在不影響最終成品品質的情況下,加快 3D 列印速度呢?
無論你是希望盡快完成下一個模型的愛好者,還是想提升生產效率的專業工作者,本指南都整理了實用技巧,幫助你加快 3D 列印速度。
我們將帶你了解從硬體升級到切片軟體設定的各個面向,幫助你更快發揮 3D 列印機的效能。接下來就一起來看看吧!
為什麼 3D 列印需要這麼久?先了解基本原理
在加快 3D 列印速度之前,必須先了解 3D 列印機一開始為什麼往往列印得比較慢。
主要原因在於 3D 列印採用逐層成型的方式。每一層都必須仔細成型、冷卻並完成黏合後,才能繼續列印下一層。
影響列印時間的因素:
列印機類型: 不同類型的列印機本身具備不同的速度能力。例如,FDM(熔融沉積成型)列印機通常比 SLA(立體光固化成型)或 DLP(數位光處理)樹脂列印機更慢。如果你優先考量速度,選擇合適的列印機就相當重要。
運動系統: 列印機的運動系統,例如 Cartesian、CoreXY 或 Delta,都會顯著影響速度。CoreXY 和 Delta 系統因其獨特的幾何結構與機械設計,可實現更快速的移動,因此很適合用於加快 3D 列印速度。
噴嘴尺寸: 噴嘴尺寸會直接影響每秒可擠出的材料量。較大的噴嘴可以擠出更多線材,因此能加快列印速度,但可能會犧牲部分精細細節。
列印設定: 層高、列印速度、填充密度和支撐結構等參數,都會顯著影響列印時間。最佳化這些設定,可以在不犧牲品質的情況下縮短列印時間。
選擇合適的硬體,加快 3D 列印速度
你使用的硬體類型,會直接影響完成列印所需的時間。以下將介紹幾個重要的硬體考量,幫助你提升 3D 列印機的速度。
升級你的列印機
加快 3D 列印速度最直接的方法之一,就是選用以速度為考量的列印機。如果你正考慮升級,可以參考 Phrozen Sonic Mighty Revo 或 Phrozen Sonic Mini 8K S 等機型。這兩款列印機皆以提升速度為設計考量,提供智慧列印失敗偵測、內建加熱器與最佳化運動系統等功能,可縮短列印時間。
- Phrozen Sonic Mighty Revo:這款列印機搭載內建加熱器與自動調平功能,適合快速列印大型模型。智慧感測器能及早偵測潛在的列印失敗,減少時間與材料的浪費。此外,整合式空氣清淨機與排氣口可打造更乾淨、更舒適的列印環境,很適合長時間列印。
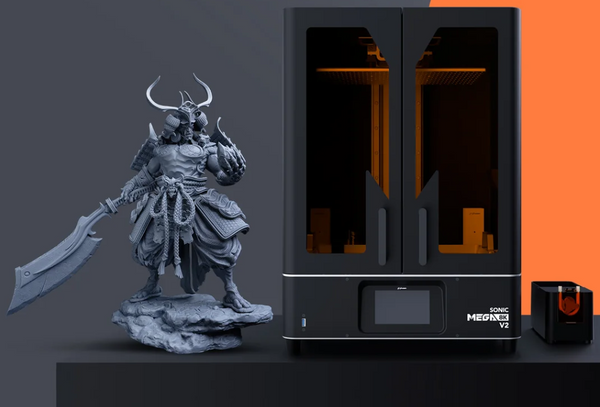
- Phrozen Sonic Mega 8K V2:Sonic Mega 8K V2 以極高解析度著稱,在速度方面也有出色表現。對於需要兼顧精細細節與快速生產的人來說,它是兼具彈性的選擇,無論愛好者或專業工作者都適用。
選用高速樹脂
除此之外,也有像 Phrozen Speed 3D Printing Resin 這類高速樹脂,其配方可讓列印速度最高達多數市售樹脂的 8 倍,因此很適合大型專案。使用這款樹脂,你可以在 6 小時內完成大型模型,而使用標準樹脂通常需要更長時間。
考量運動系統
3D 列印機的運動系統決定列印頭如何在列印平台上移動。CoreXY 和 Delta 列印機以速度著稱,因為它們能降低使傳統 Cartesian 列印機減速的慣性。以下是兩者的差異:
CoreXY 列印機: 這類列印機使用皮帶系統,讓列印頭可同時沿 X 軸與 Y 軸移動,藉此降低慣性並實現更快速的移動。這能縮短列印時間,同時降低可能影響品質的震動風險。
Delta 列印機: Delta 列印機採用獨特的三角形設計,列印平台保持固定,並透過三支連桿移動列印頭。這種設計特別適合高而細長的列印件,可高速列印並呈現平順曲線。
噴嘴尺寸很重要
大型 3D 列印機噴嘴可能會降低列印速度。
你使用的噴嘴尺寸會顯著影響列印速度。標準 0.4mm 噴嘴可在速度與細節之間取得不錯的平衡,而改用較大的噴嘴(0.6mm、0.8mm,甚至 1.0mm)則能大幅縮短列印時間。
何時使用較大的噴嘴: 大型噴嘴很適合列印尺寸較大且堅固、對精細細節要求較低的零件。它們也非常適合快速原型製作,目的是先快速製作模型,測試外型與功能,再進一步調整設計。
取捨: 較大的噴嘴雖然能加快 3D 列印速度,但可能會降低最終成品的細節程度。不過,對許多應用而言,這樣的取捨是可以接受的,尤其是在速度優先的情況下。
最佳化切片設定,加快 3D 列印速度
切片設定是大幅提升列印速度的關鍵。透過調整這些設定,你可以最佳化列印機,在不過度犧牲品質的情況下加快 3D 列印速度。
調整列印速度設定
列印速度是切片軟體中的重要設定。大多數切片軟體,例如 Chitubox,都允許你調整此參數,以控制列印頭在鋪設材料時的移動速度。
起始設定: 一般而言,預設列印速度通常設為 40-60 mm/s。若要加快列印,可嘗試提高至 80-100 mm/s。如果你的列印機能夠承受,某些列印區域(例如填充)甚至可以提高到 100 mm/s 以上。
逐步提高: 每次以小幅度(5-10 mm/s)提高列印速度,觀察列印機如何因應變化。隨著速度提高,請留意是否出現擠出不足、層錯位或層間附著力下降等情況。
微調加速度與 Jerk
加速度與 Jerk 設定會控制列印機多快達到設定速度,以及在改變移動方向時如何運作。最佳化這些設定可以縮短列印時間,尤其適合有許多尖角或複雜細節的模型。
加速度: 這項設定控制列印機加速至設定速度的快慢。較高的加速度設定(1000-3000 mm/s²)可以縮短列印時間,但也可能造成重影或振紋等瑕疵。建議先從較低數值開始,再逐步提高,以找出最適合你的列印機的設定。
Jerk: Jerk 是列印機開始移動時的初始速度變化。提高 Jerk 設定可以縮短每一層所需的時間,但和加速度一樣,如果設定過高,也可能造成列印品質問題。可先從 10-20 mm/s 開始,再視需要調整。
最佳化層高
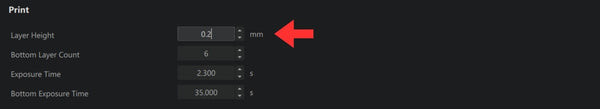
層高較高的模型需要更長的列印時間。
層高是影響列印速度最顯著的設定之一。層高越高,需要列印的層數越少,因此列印速度也越快。
標準層高與較高層高: 雖然大多數列印會以 0.2mm 作為標準層高,但提高到 0.3mm,甚至 0.4mm,可以大幅縮短列印時間。這對大型模型尤其實用,因為這類模型通常不會將精細細節列為最重要的考量。
最大層高: 一般原則是層高不應超過噴嘴直徑的 80%。以 0.4mm 噴嘴來說,最大層高為 0.32mm。如果使用 0.6mm 噴嘴,層高最高可以設為 0.48mm,進一步加快列印速度。
最佳化填充以提升速度
填充密度與填充圖案也會大幅影響列印所需時間。降低填充密度並選擇較快的圖案,可以顯著縮短列印時間。
降低密度: 對於非結構性零件,或內部強度並非優先考量的模型,可將填充密度降低至 10-15%,大幅節省列印時間。若零件仍需要一定強度,則建議維持在 20-30%。
快速填充圖案: 線條或鋸齒等填充圖案的列印速度最快。除非有必要,否則應避免使用立方體或 Gyroid 等複雜圖案,因為這些圖案列印時間更長,並提供更高的結構強度,而這未必是所有情況都需要的。
減少支撐結構
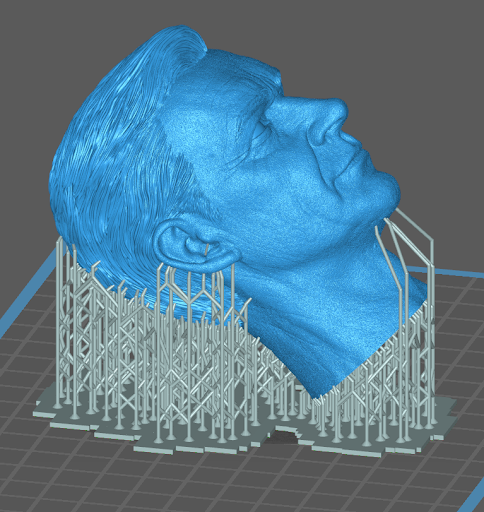
列印懸空結構時,支撐是不可或缺的,但也會大幅增加列印時間。以下是最佳化支撐、加快 3D 列印速度的方法:
調整懸垂角度: 將切片設定中的懸垂角度從 45° 提高至 50°,甚至 60°,可以減少所需的支撐數量。支撐越少,列印時間與後處理時間也會越短。
使用樹狀支撐: 樹狀支撐可在 UltimakerCura 等切片軟體中使用,其設計會從單一主幹向外分支,減少材料用量與列印支撐所需的時間。樹狀支撐也較容易移除,可進一步節省後處理時間。
調整 Skirt、Brim 與 Raft 的使用方式
Skirt、Brim 與 Raft 都有助於提升列印平台附著力,但如果使用不當,也可能增加不必要的列印時間。
Skirt: Skirt 是圍繞模型外圍列印的單層輪廓,可協助擠出機預先出料。它不會增加太多列印時間,但能在正式列印開始前確認材料可順暢擠出。
Brim: Brim 會在模型底部周圍增加額外材料,以提升列印平台附著力。它的列印速度比 Raft 快,也更容易移除,因此在遇到附著問題時,是相對折衷的選擇。
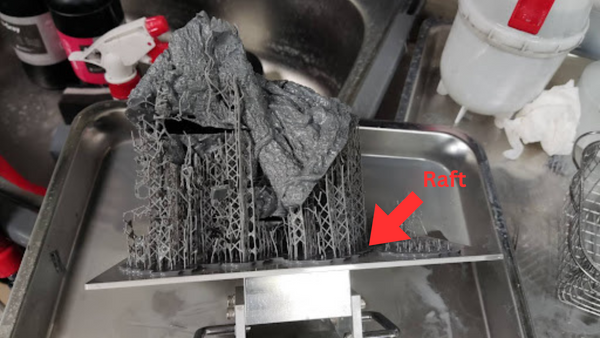
Raft: Raft 會在模型下方建立一層基底,確保模型能良好附著於列印平台。不過,它會使用大量材料,並顯著增加列印時間。只有在確實必要時才使用 Raft,例如模型底面積較小,或第一層較難列印時。
別忽略顯示卡設定
在加快 3D 列印流程時,電腦的顯示卡設定是一項經常被忽略的因素。許多切片軟體,例如 Lychee 和 Bambu Studio,預設會使用電腦中效能較低的內建顯示卡。這可能大幅降低切片效能,尤其是在處理較大或更複雜的模型時。
若要改善這個問題,可以手動強制切片軟體使用效能較高的顯示卡。進入電腦的圖形設定後,加入你的切片軟體程式(通常可在安裝目錄中的 .exe 檔案找到),接著將其設定為使用獨立 GPU。
完成這項變更後,使用者經常回報切片速度有大幅提升,有些甚至可達最高 10 倍的效能提升。這項簡單調整可以在 3D 列印的準備階段節省大量時間,尤其是在處理大型設計時。
因此,在開始列印之前,不妨先檢查顯示卡設定—你可能在不知情的情況下,錯過了一個簡單就能提升速度的方法!
讓 3D 列印機更快的模型設計技巧
模型的設計方式會大幅影響列印時間。透過更合適的設計選擇,你可以在維持必要品質的同時,加快 3D 列印速度。
最佳化模型擺放方向
模型在列印平台上的擺放方向會大幅影響列印速度。以下是幾個技巧:
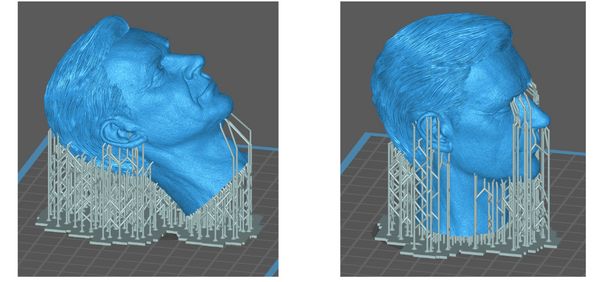
將 3D 模型平放可減少所需的支撐。
平放模型: 模型平放在列印平台上時通常能更快完成列印,因為所需層數較少。降低模型在 Z 軸方向的高度,可以減少總層數,進而縮短列印時間。
避免高而細長的擺放方向: 高而窄的零件較容易晃動,而且需要列印更多層,因此會增加列印時間。如果可以,請將這類零件水平擺放,以降低高度並提升列印時的穩定性。
使用較大噴嘴加快列印
如果細節不是主要考量,改用較大的噴嘴可以大幅加快列印速度。
適合快速原型製作: 較大的噴嘴很適合快速原型製作,目的是先快速做出模型,測試外型與功能。之後如果有需要,再進一步調整設計,並使用較小的噴嘴列印最終版本。
可使用更厚的層高: 較大的噴嘴可以使用更厚的層高,因此完成列印所需的層數更少。這能顯著縮短整體列印時間,尤其是在列印大型模型時。
拆分複雜模型
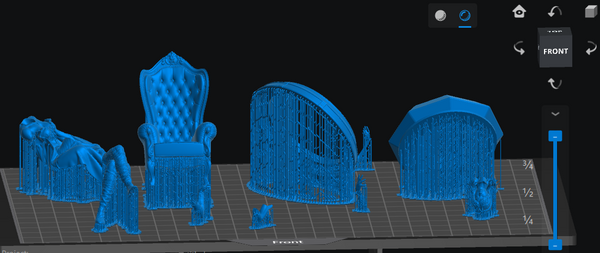
將 3D 模型拆分後會更容易處理(3D 模型: Sanix 3D)
具有大量複雜細節的模型可能需要很長的列印時間。加快 3D 列印的一種方法,就是將這些模型拆分成較小、更容易處理的零件。
子組件: 將複雜模型拆分成多個子組件,可以更快列印每個零件,同時減少對支撐的需求。列印完成後,再將各零件組裝成最終模型,可節省列印過程所需的時間。
更容易後處理: 與單一大型列印件相比,較小的零件通常更容易清潔與整理,因此也能節省後處理階段所需的時間。
為速度而設計
設計模型時,可以參考以下技巧來縮短列印時間:
水滴形孔洞: 不要設計圓形孔洞,改用水滴形孔洞。這種設計可以減少懸空結構,降低對支撐的需求,並加快列印速度。
圓角: 尖銳的轉角可能會因 Jerk 設定而讓列印機減速。採用圓角設計可讓列印機維持較高速度,進而縮短整體列印時間。
薄壁: 如果模型不需要特別高的強度,可以考慮使用較薄的壁厚。這能減少所需材料量,並加快列印速度。
加快 3D 列印速度的進階技巧
如果你想進一步加快 3D 列印速度,可以考慮以下進階技巧與技術。
Input Shaping
Input Shaping 是一種用於降低高速列印時震動的技術,這類震動可能造成振紋或重影等列印瑕疵。部分進階 3D 列印機支援這項技術,也可以透過韌體更新啟用。
韌體需求: Klipper 和 Marlin 2.0 等韌體支援 Input Shaping。如果你的列印機支援,啟用這項功能可以讓你在不影響品質的情況下,以更高速度列印。
自動調校: 在 Klipper 中,可以使用加速度計自動調校 Input Shaping 設定,針對你的特定機器進行最佳化。這能降低高速列印時出現列印瑕疵的風險。
高流量熱端
升級為高流量熱端後,可以用更快的速度擠出更多材料,是加快 3D 列印速度的實用選項。
何時升級: 如果你經常列印大型模型或使用較大的噴嘴,可以考慮升級高流量熱端。這項升級能讓列印機以更高速度運作,同時避免擠出不足等問題。
常見選擇: E3D Volcano 或 SuperVolcano 熱端都是高速列印常見的選擇。這些熱端配備較大的加熱塊,即使在高流量下也能維持穩定溫度,確保材料順暢擠出。
定期保養,維持更快的 3D 列印速度
即使是最好的列印機,如果沒有妥善保養,也無法維持良好表現。定期保養是確保列印機能持續穩定應付更高速度的關鍵。
定期校正
校正對維持列印品質與速度非常重要。以下是你需要檢查的項目:
E-Steps 校正: 透過校正 E-steps,確認擠出機能送出正確數量的線材。這在改用高流量熱端或更換噴嘴尺寸時尤其重要。
平台調平: 正確調平列印平台對避免第一層問題非常重要,否則可能造成列印失敗並浪費時間。如果你的列印機支援自動調平,可使用該功能;否則請在每次列印前手動調平平台。
皮帶張力: 皮帶過鬆可能造成步進遺失與層位移,尤其是在較高速度下。請定期檢查並調整皮帶張力,讓列印機維持順暢運作。
流量調整: 流量(或稱擠出倍率)決定列印時有多少線材會送入熱端。當你提高列印速度或更換噴嘴尺寸時,調校這項設定非常重要。
保持噴嘴清潔,必要時進行更換
噴嘴會隨時間磨損,尤其是在高速列印或使用研磨性線材時。定期清潔或更換噴嘴,可以讓 3D 列印機維持快速且有效率的運作。
清潔: 定期使用噴嘴清潔工具組,或透過冷拉方式清除噴嘴內的殘留物。這可以避免堵塞並確保材料順暢擠出。
更換: 如果列印件開始出現擠出不足或細節表現不佳,可能就是該更換噴嘴的時候。噴嘴價格不高,更換新的噴嘴可以恢復列印機的效能。
如果你想了解更多保養 3D 列印機的技巧,可以參考我們的文章「如何保養 3D 列印機?」,取得更詳細的說明與建議。
結論
加快 3D 列印速度並不代表一定要犧牲品質。透過最佳化列印機硬體、調整切片設定,以及採用合適的設計原則,你可以縮短 3D 列印時間,更快取得想要的成果。
無論你是想完成下一個專案的愛好者,還是面臨緊迫時程的專業工作者,這些技巧都能幫助你加快 3D 列印機的列印速度,同時維持列印品質。
掌握如何加快 3D 列印速度後,你可能也會想進一步了解如何提升列印品質。想深入了解相關技巧,可以參考我們的文章「 如何提升樹脂 3D 列印品質:經實證的技巧」, 了解更詳細的資訊與方法。
常見問題
為什麼 3D 列印機需要這麼久?
3D 列印機需要較長時間,是因為物件採逐層方式成型,而這個過程本身就需要精準控制與時間。列印速度設定、層高、噴嘴尺寸,以及設計的複雜程度等因素,都會影響整體列印時間。
如何讓 3D 列印機列印得更快?
若要加快 3D 列印機的速度,可以先最佳化切片設定,例如列印速度、層高與填充密度。也可以考慮升級硬體、使用較大的噴嘴,以及減少對支撐結構的需求。定期保養與校正同樣是維持列印速度的重要環節。
樹脂列印機比較快嗎?
是的,像 Phrozen Sonic Mighty Revo 這類樹脂列印機,在製作高細節列印件時,通常比 FDM 列印機更快。它們使用 UV 光幾乎可立即固化每一層,因此很適合同時需要速度與精度的專案。
樹脂列印需要多久?
完成樹脂列印所需的時間會依模型尺寸與層高而有所不同,但樹脂列印機通常能比 FDM 列印機更快完成列印,尤其是在列印小型且細節豐富的模型時。
為什麼 3D 列印需要這麼久?
逐層列印的過程本身就相當耗時。每一層都必須先完成擠出、冷卻並黏合,之後才能繼續列印下一層。此外,速度設定、模型複雜程度,以及所使用的列印機類型等因素,也都會影響完成列印所需的時間。


