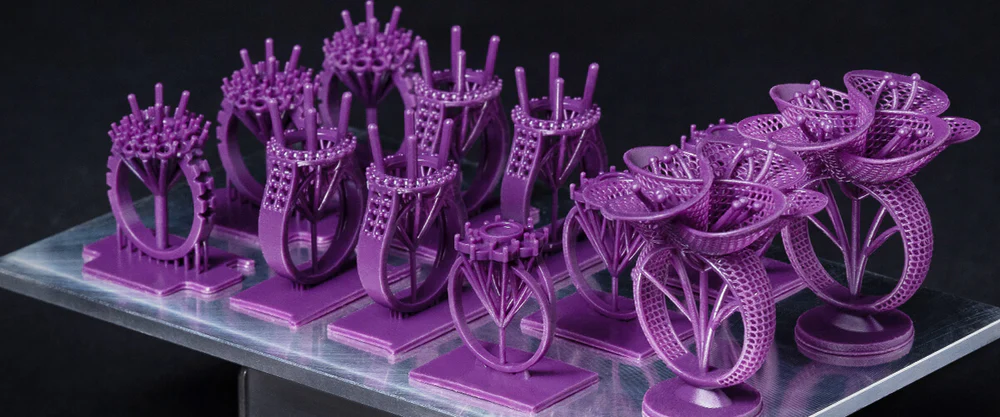
近年、3Dプリントがジュエリー製作にも活用されていることをご存じでしょうか?
3Dプリントはテーブルトップ用ミニチュアやその他のコレクション用途で非常に人気がありますが、精細なディテールを造形できることから、レジン3Dプリントによるジュエリー製作も一般的な用途のひとつとなっています。
趣味や副業としてジュエリーの3Dプリントに興味がある方は、その分野の専門家によるジュエリー向けおすすめ3Dプリンターについてもぜひご覧ください。
3Dプリントモデルから金属ジュエリーを鋳造する方法
この記事では、3Dプリントしたワックスモデルを実際の金属ジュエリーへ仕上げるまでの手順を、ステップごとに解説します。
まず、鋳造したいモデルを、W20 Green、W40 Orange、Jewelry Violetなどのワックスライクレジン、いわゆるキャスタブルレジンで造形します。今回はW20 Greenを使用して3Dプリントリングを製作します。造形後は、通常どおり95% IPAでモデルを洗浄し、二次硬化してください。
キャスタブルモデルの準備ができたら、ここから金属へと置き換える工程を始めます。
ステップ1:サポートを取り外す
)
モデルのサポートを丁寧に取り外します。この作業には、高い精度で作業できるSonic Saberの使用をおすすめします。
ステップ2:モデルをワックスツリーに取り付ける
)
3Dプリントしたリングモデルに小さな穴を開け、その周囲のワックスを溶かします。穴を開けるのは、ワックス棒をリングの奥まで差し込み、鋳造時にモデルをよりしっかり固定できるようにするためです。次に、リングを支えるためのワックス棒を取り付けてから、ワックスツリーへ接続します。
ステップ3:埋没材を流し込む
)
埋没材の粉末と水を混ぜ、十分に撹拌します。その後、ワックスツリーを入れた鋳造用の筒へ、完全に覆われるまで混合物を流し込みます。筒にプラスチックカップをかぶせ、真空機にセットして埋没材内の気泡を除去します。真空によって埋没材が上方向へ引き上げられる際、カップがあふれを防ぐ役割を果たします。埋没材はすぐに乾き始めるため、この工程は2分以内に完了してください。
鋳造用の筒からカップを取り外したら、余分な埋没材を削り取り、約20分間置いて完全に乾燥させます。
ステップ4:バーンアウト工程
)
鋳造用の筒の中の埋没材が完全に乾燥したら、使用しているレジンに推奨されているバーンアウトスケジュールに従って加熱します。今回の工程では、まず150°Cで4.5時間加熱し、その後600°Cまで温度を上げて1時間加熱します。最後に、750°Cでさらに4時間バーンアウトします。
ステップ5:遠心鋳造機で回転させる
)
レジンをバーンアウトしている間に、使用する金属を遠心鋳造機で溶かします。加熱工程が完了したら、鋳造用の筒を遠心鋳造機へ移し、1分間回転させます。回転中、液体金属が鋳造用の筒の中にある3Dプリントリングモデルによって残された空間へ流れ込み、その形状を形成します。
鋳造用の筒を遠心鋳造機から取り外し、すぐに冷水へ入れて急冷します。これにより筒を壊し、埋没材を溶かします。残った埋没材をすべて取り除くと、金属ツリーが現れます。
)
ステップ6:仕上げと研磨
ペンチを使って金属ツリーからリングを切り離し、残ったサポート部分や跡をヤスリで整えます。その後、サンドペーパーでリングを研磨します。金属リングに光沢を出すには、研磨機にジュエラーズルージュを薄く塗り、さらにリングを磨き上げます。
)
これで、金属鋳造リングの完成です!
蔡昌宏氏が製作した、この3Dプリントによる金属鋳造リングはいかがでしょうか?台湾を代表するジュエリー職人の一人である蔡氏だからこそ、一連の工程をこれほど簡単に見せられるのでしょう!
この方法が新しいビジネスとして魅力的だと感じた方は、ジュエリー向けおすすめ3Dプリンターについても詳しくご覧ください。工程全体を見たい方は、以下の動画をご覧ください!